


Biežāko štancēšanas detaļu defektu analīze un pretpasākumi procesa uzlabošanai
Oct 12, 2025
Atstāj ziņu
Vara štancēšanas tehnoloģija ir kļuvusi par metāla precīzās apstrādes galveno sastāvdaļu elektrisko savienotāju, elektroniskās aparatūras, automobiļu detaļu ražošanā un jaunās enerģētikas nozarēs. Konkrēti, elektrisko vara štancētu detaļu un vara štancētu komponentu ražošanā štancēšanas precizitāte, štancēšanas klīrenss, materiālu īpašības un eļļošanas kontrole būtiski ietekmē detaļu kvalitāti. Šajā rakstā ir apkopoti štancēšanas procesa izplatīto defektu cēloņi un uzlabošanas pasākumi. Balstoties uz praktisko pieredzi ar vara lokšņu štancēšanu un pasūtījuma vara štancēšanu, tiek piedāvāts sistemātisks procesa optimizācijas risinājums.
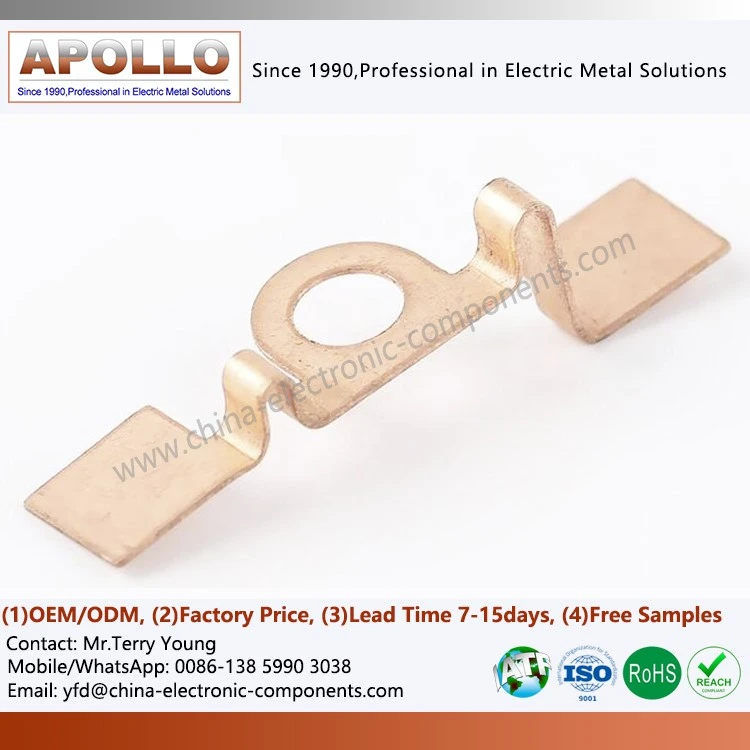
Štancēšanas lūžņu cēloņi un pretpasākumi
Galvenie cēloņi:
Nestabila izejvielu kvalitāte vai neatbilstība tehniskajām prasībām;
nepareiza presformas uzstādīšana, regulēšana vai lietošana;
operatora pieļautas neprecīzas barošanas un pozicionēšanas kļūdas;
Ilgstoša-formu lietošana, kas izraisa klīrensa izmaiņas un virzošo komponentu nodilumu;
Vibrācija, kas izraisa stiprinājuma atslābināšanos un malas novirzi;
Darbības nolaidība vai procedūru neievērošana.
Pretpasākumi:
Izmantojiet standarta vara sloksnes vai loksnes, piemēram, vara sloksnes štancēšanas materiālus.
Stingri ievērojiet procesa specifikācijas vara štancēšanas daļām.
Pārliecinieties, vai prese, prese un armatūra ir labā stāvoklī.
Izveidojiet pirmo{0}}izstrādājumu pārbaudes un patruļpārbaudes sistēmu.
Uzturiet presformas dobumu un darba vidi tīru, kā arī kārtīgi izkārtojiet detaļas.
Burrs uz tukšām daļām
Cēloņi:
Nepareiza atstarpe starp perforatoru un matricu vai nodilums;
Dumened die griešanas malas;
Centra nobīde ilgtermiņa{0}}ietekmes dēļ.
Pretpasākumi:
Uzlabojiet presformu apstrādes un montāžas precizitāti;
Kontrolējiet perforatora paralēlismu un mirstiet.
Izmantojiet stingru presi.
Regulāri asiniet štancēšanas -griešanas malas, lai nodrošinātu nemainīgu caurumošanas kvalitāti.
OEM rūpnīcā pielāgotajām vara metāla štancēšanas detaļām urbuma kontrole tieši ietekmē elektrovadītspēju un metināšanas uzticamību.
Tukšo daļu deformācija
Cēloņi:
Caurspiešanas spēks un reakcijas spēks nav saskaņoti, matricai ir reverss konuss, vai arī izmešanas laukums ir pārāk mazs.
Pretpasākumi:
Izvēlieties atbilstošo tukšuma atstarpi.
Pievienojiet spiediena plāksni, lai nodrošinātu stabilu lokšņu ielādi.
Pārbaudiet matricas malu, lai novērstu apgriezto konusu.
Izmantojiet augstas{0}}precizitātes presi sarežģītām vara loksnes štancēšanas konstrukcijām.
Lai novērstu deformāciju, veiciet pirms-caurumošanu un pēc-caurumošanas izlīdzināšanu.
Samazināta izmēru precizitāte un formas defekti
Cēloņi:
Nodilušas pozicionēšanas tapas un aizturtapas;
Barošanas kompensācija;
Nepietiekama sloksnes platuma precizitāte;
Spiediena ierīces liece, atspere vai atteice.
Pretpasākumi:
Izmantojiet augstas{0}}precīzas padeves un pozicionēšanas sistēmu;
Izvēlieties vara materiālus ar augstu elastības moduli un zemu tecēšanas robežu.
Pievienojiet korekcijas vai atkausēšanas soli.
Noregulējiet presformas leņķi un atstarpi vara štancēšanas, locīšanas un savienošanas detaļu presēšanai, lai uzlabotu atsperes kontroli.
Liekuma nobīde
Iemesls:
Nevienmērīga berzes pretestība abās pusēs lieces laikā, izraisot sagataves nobīdi.
Pretpasākumi:
Simetriska liece;
Elastīgās preses ierīces ieviešana;
Iekšējās un ārējās pozicionēšanas izmantošana, lai nodrošinātu lieces precizitāti.
Pielāgotā vara štancēšanas procesā nobīdes kontrole ir galvenais faktors, kas ietekmē montāžas pielaides.
Virsmas skrāpējumi un skrāpējumi
Cēloņi un korektīvie pasākumi:
Vara vai alumīnija materiāli ir salīdzinoši mīksti, un metāla gruveši pielīp štancēšanas laikā, radot skrāpējumus.
Vīriešu un sieviešu kauliņu rādiuss ir pārāk mazs vai atstarpe ir pārāk maza.
Liekšanas virziens ir paralēls velmēšanas virzienam.
Pretpasākumi:
Nopulējiet veidnes virsmu.
Palieliniet stūra rādiusu un attiecīgi palieliniet atstarpi.
Noregulējiet lieces virzienu.
Uzturiet veidnes un lokšņu virsmas tīras.
Augstas-kvalitātes vara zīmogiem vai vara štancēšanas detaļām ir jābūt bez skrāpējumiem-, lai atbilstu elektrovadītspējas un izskata prasībām.
Cauruma pozīcijas nobīde un deformācija
Cēloņi:
Cauruma pozīcija mainās lieces spriedzes, materiāla slīdēšanas, pozicionēšanas kļūdu un atsperes dēļ.
Pretpasākumi:
Remontēt nolietotus pozicionēšanas elementus;
Nodrošiniet vienmērīgu līkuma augstumu.
Optimizējiet procesa secību (vispirms salieciet, pēc tam štancējiet vai vispirms izspiediet, pēc tam labojiet).
Liekuma retināšana
Iemesls:
Pārāk mazs saliekuma rādiuss vai pārāk dziļi ieduriet ieeju.
Pretpasākumi:
Palielināt lieces rādiusu (r/t > 3);
Vairāku{0}}leņķu veidošanai izmantojiet vairākus presēšanas līkumus.
Pielāgojiet formas dziļumu.
Krunku izstiepšana un sienu plaisāšana
Grumbu cēlonis:
Nepietiekams sagataves turētāja spēks vai pārāk plāns materiāls.
Plaisas cēlonis:
Pārmērīgs radiālais stiepes spriegums, mazs stūra rādiuss, slikta eļļošana un zema materiāla plastiskums.
Pretpasākumi:
Palieliniet sagataves turētāja spēku vai materiāla biezumu;
Palieliniet matricas stūra rādiusu.
Izmantojiet atbilstošu smērvielu.
Atlaidiniet vai mīkstinājiet apzīmogoto vara loksni.
Nelīdzenas malas un vidukļa grumbas
Cēloņi:
Neprecīzs presformas novietojums, nevienmērīgs materiāla biezums, nevienmērīgs filejas rādiuss vai nepareiza eļļošana.
Pretpasākumi:
Pareizs presformas novietojums un klīrenss;
Izmantojiet izliektu{0}}malu turētāju.
Pievienojiet lodītes struktūru un pareizi kontrolējiet eļļošanu.
Kopsavilkums
Sistemātiska štancēšanas procesa izplatīto defektu modeļu analīze atklāj:
Preses klīrenss, pozicionēšanas precizitāte un materiāla konsekvence ir trīs galvenie faktori vara štancēšanas kvalitātes nodrošināšanai.
Vara lentes štancēšanas un elektrisko vara štancēšanas detaļu ražošanā būtiska ir nepārtraukta presformas dizaina optimizācija un procesa uzraudzība.
Izmantojot OEM rūpnīcas pielāgotās vara metāla štancēšanas detaļu ražošanas iespējas un automatizētu pārbaudi, var efektīvi uzlabot produktu konsistenci un piegādes kvalitāti.
Neatkarīgi no tā, vai tiek ražotas augstas vadītspējas presēšanas vara štancēšanas, locīšanas vai savienojošās daļas, vai sarežģītasvara štancētas sastāvdaļas, tikai stingri ieviešot standartizētas darbības un uzraugot procesa parametrus visā procesā, var patiesi sasniegt augstu-precizitāti, augstu-stabilitāti un augstas{2}}vērtības-vara štancēšanas detaļas.
sazinieties ar mums
Nosūtīt pieprasījumu